Cote Beverages是世界上最大的自有品牌饮料公司之一,在纳尔逊(Nelson)拥有传统的工厂,那里的工人勤奋勤奋。2005年收购金刚鹦鹉软饮料时获得了近300种。了能够消除零件报废的同时保持现有传统工厂厂房的功能,这是公司面临的主要挑战,必须为此制定有效的策略。
厂电气工程师Lan Whitehead说:“与主要供应商的良好合作关系是设备更换的最大区别。换后,工厂不再需要长时间停机现在,它可以正常运行。我们已经制定了计划,只要预算允许,就可以更换机器和设备。然,恒温阀芯我们也在寻找现有工厂中最好的可靠性和可用性,因此,良好的备件存储也特别重要,供应商必须清楚,认真地了解我们的流程,这是至关重要的,因为只有这样,技术信息和相关协助才能帮助和促进整个流程。动。他补充说。于尼尔森主要工厂的五条非碳酸软饮料生产线,确保最长的可用性是头等大事。
然,相邻独立工厂中的两条无菌灌装线也是如此。此,典型的多瓶灌装机每小时可灌装19,000瓶1.5升碳酸饮料(例如可乐),每瓶的平均灌装时间为40毫秒。充物由水和碳酸制成,然后加压。
填充料斗中,将环形头添加到料斗的填充喷嘴中。动阀从那里开始在重力,瓶盖,标签的作用下将饮料分配到每个瓶子中,然后将其发送到包装中。此,需要知道每台机器的最大容量。道了这一点,您就可以清楚地知道诸如停机之类的故障最有可能发生的位置,因此可以采取步骤来确保组件的转换和调试不会影响组件的运行。产和经营过程。公司的项目之一是安装从英国Sick公司购买的新型LFP INOX液位探头。
项目为Cote饮料公司展示了更具战略意义的方法。种方法为整个工厂提供了更大的潜力和更深远的选择。特海说:“控制灌装料斗中的液位是整个过程的关键,因为它直接决定灌装的准确性。
装不足会损害利润。
们现在已有约10年的液位历史了,它的错误状况也越来越频繁,我们还意识到维护和更换成本越来越高, “影响了整个工厂的运营利润。
科特决定在各个方面寻求更好的液位检测设备,不仅要在故障报告方面表现出色,而且还要当有缺陷的传感器出现问题时,具有良好的追赶能力。负责与英国尼尔森纳尔逊工厂工程师Sick Wayne Morrison的商品小组进行沟通。说:“我们发现,新的带有IO链接的LFP Inox卫生级传感器de Sick不仅显着提高了性能,而且还导出了所需的数据。操作过程中,这三个传感器通过IO链接建立了连接。
特海德说:“一个简单的网关可以将这三个传感器连接到我们领域中的整个网络。不仅使我们能够获取每个传感器的诊断数据,而且还能检测每个传感器是否变质并因此而发生故障。警报到达之前及时发出警报。“如果其中一个传感器的故障加剧,则灌装机的人体工程学控制面板上的警报和操作员说明将导致有缺陷的设备熄灭。余两个传感器的平均水平将一直保持到例行维护评估结束为止。 Sick LFP微波传感器还具有独立的LED显示屏和数字读数,因此我们可以判断是否有故障“人机界面或填充料斗,” Whitehead说。ick的LFP Inox传感器安装在填充机上,项目团队已完成两个月的调试,在此期间没有事故发生液位精度达到±1 mm,这还具有其他操作优势,特别是通过提高PID压力的PID控制(比例-积分-微分)控制的效率。装线。于现有的成功,该策略现已应用于其他灌装机,使用相同的传感器来减少备件库存。LFP Inox是一种非常理想的机器,它是由不锈钢制成,探头的测量长度在300〜2000 mm之间,可以在现场进行分段以满足长度要求。特海说:“我们有两个仪表探头,可以分段以适应各种应用。
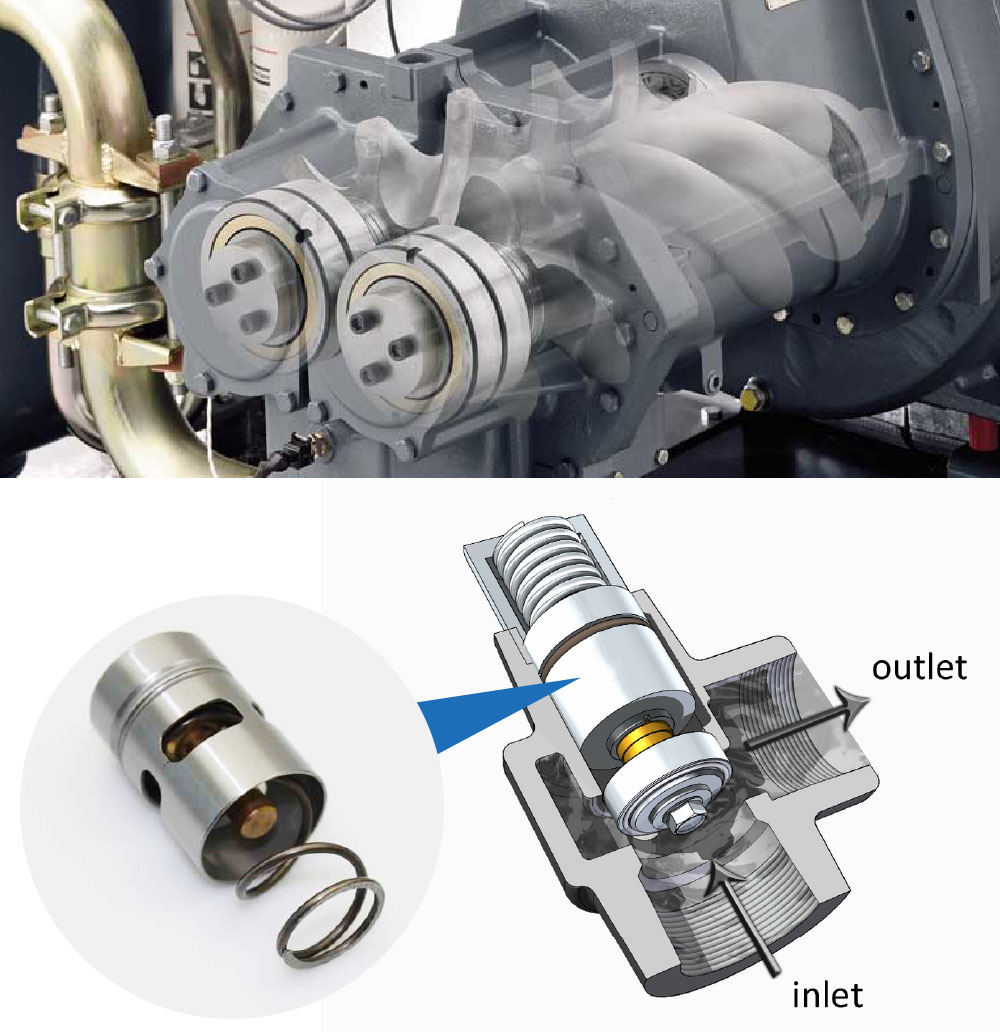
外,LFP的自学习系统简化了安装,这意味着我们只需要安装机器,按一下按钮,然后再休息,这可以由您自己完成,现有实践证明,更换传感器非常简单,并且只能通过在生产之间进行CIP清洗的链接来完成和操作。
本文转载自
恒温阀芯 https://www.wisdom-thermostats.com