传感器是测量系统的一种前端部件,它可以根据一定的规则根据信号和信息来检测测量范围内的被测物体,主要用于检测物体机电系统的操作和系统。作环境的状态和状态为精确控制机电一体化系统的正常功能提供了准确可靠的信息。机电一体化系统中,传感器是系统中的第一台传感器,其功能与系统的感觉器官相同,它可以快速而准确地获取信息并经受严格的环境测试。
有这些传感器对这些系统状态和信息的精确可靠的自动检测,就无法讨论和实现系统的信息处理,监视和决策功能。感器是一种可以检测到特定测量值并将其转换为根据一定定律可用的输出信号的设备,主要用于检测机电一体化系统的状态,操作对象和操作对象。
作环境。
关信息。着人类检测领域和空间的扩大,电子信息的种类越来越多样化,信息的传输速度越来越快,信息的处理能力越来越强,相应的检测技术和应用也越来越多。息获取也将得到发展,传感器将无处不在。息。料去除率等切削过程传感器的检测目标包括切削力及其在切削过程中的变化,切削过程中的咬合,刀具与工件之间的接触,切削过程中切屑的状态以及识别最重要的检测参数是切削力,切削过程中的振动,切削过程中的声发射,切削过程中的电机功率等。于机床的操作,主要的检测目标是驱动系统,轧制和旋转系统,温度监控和安全性,检测参数包括运行时间。
器停止和工件表面的粗糙度。
及加工精度,功率,机器状况和冷却润滑剂流量。理零件所需的过程;零件的识别包括确定发送到机器进行加工的零件或毛坯是否为要处理的零件或毛坯,以及确定零件安装的姿势是否为姿势工艺规范要求。
外,零件识别和零件安装监控还可用于检测毛坯或待处理零件的加工余量和表面缺陷。采用或开发许多传感器来完成此识别和监视,例如基于TV或CCD的机器视觉传感器,激光表面粗糙度检测系统等。了使它们失去切削能力(为了确保加工精度和加工表面的完整性而造成的磨削能力或故障称为刀具/砂轮故障。业统计证明,刀具故障是导致机床故障和停机时间的主要因素,占数控机床总停机时间的1 / 5-1 / 3。致设备,人身安全甚至重大事故汽车自动控制系统中的检测技术随着传感器技术等新技术的应用,现代汽车工业进入了一个新时代,汽车机电一体化要求自动控制系统取代纯机械控制部件,这不仅体现在发动机上,还更普遍地提高汽车的性能并增加人性化的服务功能。少燃油消耗,减少废气污染,提高驾驶安全性,可靠性,便利性和舒适性,先进的检测和控制技术已扩展到整个车身汽车。其所有主要控制系统中,必须使用曲轴位置传感器,抽吸和冷却水温度传感器,压力传感器,气体传感器和其他传感器。现传感器技术自动控制和调节中的关键环节也是机电一体化系统的关键关键技术之一。
的级别极大地影响和决定了系统的功能;级别越高,系统的自动化程度就越高。完整的机电一体化系统中,如果无法使用传感器检测技术及时准确地检测出受控对象的参数,并将其转换为易于传输和处理的信号,则我们需要系统控制的信息无法获得信息,并且整个系统无法正常有效地运行。靠性技术研究等因此,我们需要加强技术研究,引进先进的设备,以提高整体水平。
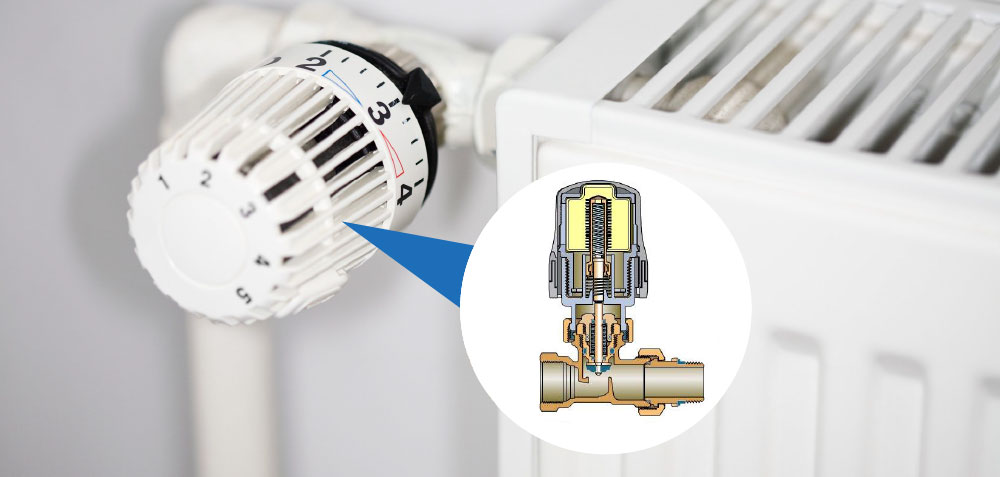
快新敏感材料的开发:由于微电子技术的发展,恒温阀芯光电子,生物化学,信息处理等各种学科以及各种新技术的渗透和充分利用应开发出许多新的敏感材料。于新型敏感材料的先进传感器。
高精度的发展:高灵敏度和高精度新型传感器具有快速的响应速度和良好的互换性,可确保生产自动化的可靠性。:过去十年来,通过开发新材料和加工技术使传感器小型化将成为研究的中心。着微功耗和钝化的方向发展:传感器通常是非电到电的转换,并且在开发过程中不能与电源分开。
功率传感器和无源传感器是发展的必然方向。而言之,随着现代化的发展,传感器功能已经超越了传统功能,其输出不再是单个模拟信号(例如0-10mV),而是经过处理的数字信号通过微型计算机,甚至具有控制功能,即智能传感器。
本文转载自
恒温阀芯 https://www.wisdom-thermostats.com