
根据the矿集团宝电煤矿提升系统,运输系统和洗选场的实际工作,对液压阀的日常维护进行了较为详细的研究,并找出了其中的一些具体问题。场生产以及液压阀的故障判断和故障。行了分析并总结了液压组件的日常维护经验。
着现代液压技术的不断发展,液压和气动技术不断应用于各个领域。于其传动准确可靠,易于制造,操作简单,维护方便,传动效率高的优点,被广泛应用于系统的液压制动器中。井提升系统,辅助井口操作系统和皮带输送机系统。压元件的长期使用,频繁的故障或故障是不可避免的。压阀故障后快速确定液压回收系统对于现场生产非常重要。修液压阀的重要性不仅在于节省零件购买成本,在现场处理紧急故障以及没有零件的情况下。换有故障的液压阀,及时维修生产设备是不可能的,它可以维持设备的正常运行,这带来了可观的经济效益。对现场设备进行了多年的维护和维修工作之后,我们发现在组件出现故障之前还有一些先驱物。时发现和修复可以提前消除故障,并将影响降到最低。压组件,尤其是复杂液压系统中的液压组件,很难从液压故障中判断出来。文提出了一些简单而可行的方法来维修液压设备。
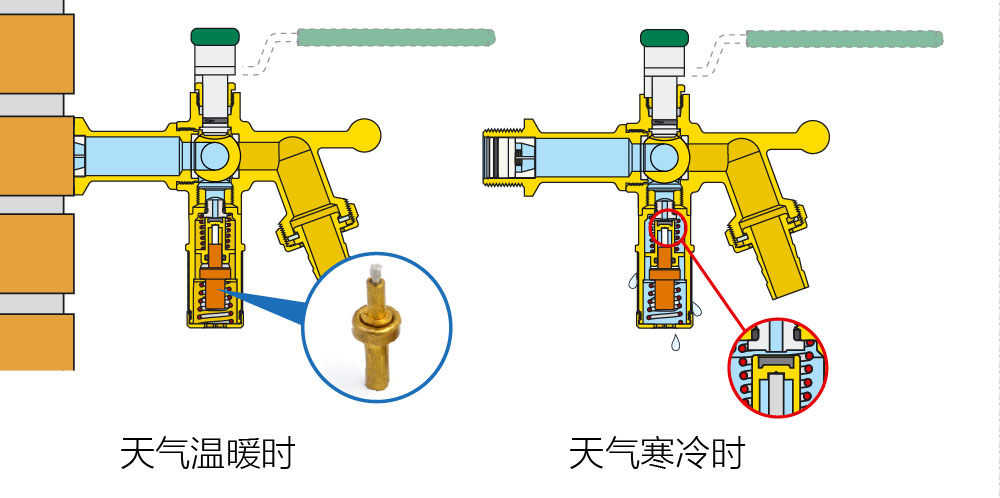
据液压系统的组成和故障现象,选择合适的截流点,并通过截流观察系统压力和流量,以找到故障点。塞方法可以快速,准确地找到故障位置,及时排除故障。是,对于复杂的液压系统,使用阻塞方法比较麻烦,并且需要大量的拆卸和组装工作才能使用专用工具。液压元件的故障进行分析后发现,液压阀的故障是由磨损,气蚀等因素引起的,这些因素造成了过大的调节间隙,以及来自液压缸的泄漏。
压阀和由于液压油污染物的沉积而导致的液压阀线圈运动异常或阻塞。维修液压阀的实践中,常见的维修过程包括清洁液压阀,组装和选择组件以及维修尺寸。解。压阀的大部分零件都用螺栓固定在一起。拆卸过程中,专业维修人员应使用专用工具进行拆卸,以免因强制拆卸而损坏液压阀。卸前,应掌握液压阀的结构以及零件之间的连接,并记录拆卸过程中零件之间的位置关系。查清洁情况。查阀体,阀芯和其他零件是否有污垢沉积,而不会损坏工作表面,请使用棉线,恒温阀芯刷子,非金属刮刀清除集中的污垢。洗。阀体,阀芯和其他零件放在清洁盒的锅上,加热并浸泡,然后使压缩空气通过清洁罐的底部以清除残留的污垢。洗。
用清洁液在高压下进行位置清洁,也可以使用有机清洁剂(例如柴油和汽油)进行清洁。会。据液压阀的装配图进行组装或在拆卸过程中记录零件的装配关系,请注意不要在装配过程中损坏零件。始的密封材料在拆卸过程中很容易损坏,在组装过程中必须更换。液压阀的制造过程中,为了提高装配精度,为了确保阀芯的良好滑动和密封性能,采用了多种适配方法。合此功能,可以在现场使用期间对损坏的液压阀进行分类和管理。
可以拆卸和清洁所有阀门,检查和测量每个零件,根据测试结果对零件进行分类,然后使用以下方法重新组装和匹配。芯和阀体磨损均匀,工作表面没有严重刮伤或局部磨损严重。此,选择具有适当间隙的阀芯和阀体进行重新组装。体和阀体磨损不均匀或工作表面刮伤,上述方法已无法恢复液压阀的工作,因此选择一对阀体和阀体,符合加工余量的要求。流,阀芯的整流获得合理的精度和组装后的形状精度。关液压阀阀孔形状的精度和游隙,请参见表1。用零件选择方法修理液压阀的过程相对简单,但有其局限性,并且修理方法的尺寸适用于更广泛的场合。单和可行的维修方法有两种主要类型:备件方法和维修方法。件更换方法。换零件的方法是拆卸失去相应精度的阀芯,测量并绘制零件图,检查阀体或导向孔的磨损或损坏程度。座,根据此值确定维修量,然后完成(精磨或磨削)。修(切)。镀。镀层的厚度(沿径向)为0.3mm至0.5mm,这基本上对应于具有均匀磨损的液压阀的维护要求。
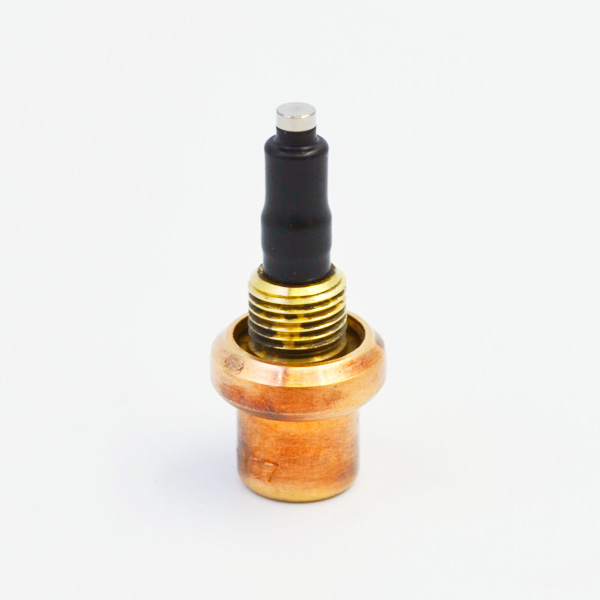
修后仍需要进一步治疗。用的电镀工艺是化学复合电镀。了避免由于过大的厚度而导致应力增加,晶粒粗大和沉积速率降低,在胶合板尺寸层之间镀了夹层涂层(不超过0.05毫米)。
故障的及时判断可以减少液压元件故障对整个液压系统的影响。场设备将在短时间内重新投入生产,并且精心修复了液压阀以恢复其原始功能。使用寿命,工作性能和可靠性可能接近原始水平。以使用新技术和新材料来延长其使用寿命并改善工作性能。液压系统恢复到原始状态后,仍然需要加强监控并积极购买备件以应对意外故障。
本文转载自
恒温阀芯 https://www.wisdom-thermostats.com