
这种结构具有很高的延展性,将来可以用于类似的结构尺寸,即:可以实现小尺寸,多个接触面,高组装精度,易损零件和简单组装在装配中表现良好功能节省了时间和设计成本。最简化的结构获得最令人满意的结果。当今社会中,机器取代了人类,而自动化取代了教科书。是,对于某些高精度的多配合装配,自动化装配通常会遇到许多问题,例如结构损坏,装配不合格以及在加工精度较高的情况下在接触面上产生划痕,这使得组装后无法使用或组装废料。很高。自动化组装过程中,我们通常使用外力(摩擦,弹性,压力,拉力等)来达到所需的组装效果。是,在某些特定的环境和特定的工作条件下,仅依靠外力无法获得预期的结果,甚至会导致不必要的问题(过度的废品率,零件损坏等)。)。手工组装过程中,虽然可以保证手动操作的精度,但是工作量大,效率低,不适合一般的组装方向。前的社会。是,自动机器组装不能保证其组装精度,因此如何有效地将两者结合起来并不是一个小问题。不可少的力量:重力。不可能或很难组装阀芯时,我们可以考虑通过导向套连接压力杆。关闭电磁体时,压力杆的结构由于其自身的重力而垂直向下,从而将其自身的势能从重力转换为能量。了使动能作用在阀芯上,将阀芯沿着导向套压入阀体的腔中。装效果。装配过程可以根据设计结构和不同的装配零件进行调整,如果要装配的零件的调整间隙太小,则可以重复操作。线圈尺寸过大或阀体腔由于加工或某些不可预测的条件而变小时。阀体和阀芯的相对尺寸形成紧密配合时,如果使用外力直接互锁,则将无法获得安装效果,并且阀芯和阀体将达到损坏。客户造成一些损失。种结构避免了这种情况。发生上述异常组装时,关闭电磁铁后,压杆机构会垂直下降。旦对阀芯施加压力,就无法将阀芯安装在阀体腔中。时,压力杆停止移动,导套继续。落时,压杆相对于导向套向上移动,不会向阀芯施加更多的力,而阀芯所承受的力只是压杆的重力压力本身。对结构没有影响,不会损坏房间。结构由安全,稳定,环保的长冲程推挽式电磁铁(以下简称电磁铁)驱动,使用寿命长,节省资源。杆导向套,压杆(可根据安装需要选择不同尺寸和不同材料,以达到安装所需的压力及相关的具体要求)线圈导向套,导向套支架线圈,阀体的固定座。轴导套是根据不同线轴的尺寸要求设计的。适用于各种与导向线圈兼容的内部结构,不仅可以实现导向功能,而且还可以防止线圈卡在插座孔中。1号机器人从料盘中抓住阀体,然后将阀体垂直固定在转台的定位座(四个工位之一)中,然后抓住下一个阀体。时,旋转台转动。
定位座中的阀体转向阀芯组装工位,左垂直气缸伸出,阀芯导套垂直安装并定位在阀体内,机械手n°2抓住板的阀芯并垂直停止阀芯。器人在阀芯导向套的上端打开手指,阀芯沿阀芯导向套垂直落下,并固定锚固在阀芯的上端。
体。磁体通电以拉起杆结构,水平气缸将杆机构垂直向上推至阀芯的导向套。止后,螺线管断电,并且杆机构由于自身的重力而垂直下落。
力),根据机械能守恒定律mgh = mv2 / 2和动量守恒定律m1v1 = m2v2,阀芯获得速度沿导向套垂直滑动阀芯和阀体腔。1号光纤传感器检测到信号时,表示阀芯已正确安装在当时指定的位置。旦水平气缸返回其原始位置(对于光纤传感器来说,防止活塞机构由于某些原因而被吸入,这会对活塞机构和电动马达造成损坏,这一点非常重要。水平气缸缩回时释放磁铁),信号返回,电磁体在关闭电源的情况下,整个机构会恢复到其初始状态。直气缸缩回,阀芯的导向套筒被抬起,阀体的旋转台被转动,合格的组装产品被转到下一个工位,下一个阀体被转动到下一个工位。芯组装工位,并重复之前的组装操作。果#1光纤传感器未检测到信号,则表明阀芯尚未成功安装到当前指定的位置。复之前的操作,直到满足组装要求。别注意:根据特定需求确定多次组装操作当零件的加工精度,组装条件和周期符合设计要求时,可以使用1到2次。装配空间较小或零件相对粗糙时,可以根据需要增加次数,而不必无限增加,这会损坏阀芯和阀体。现其功能。
构简单,设计,安装,调试方便,电磁体提供了安全,稳定,环保的电源,使用寿命长,节省资源。力杆的结构由多种上下连接套组成,具有良好的导向性能,保证同轴度,安装精确,恒温阀芯外形美观。余的外力(气缸,电机,弹簧等)不用于加载阀芯,仅取决于压力杆的重力,阀芯柔软,易于安装而且效果很好。
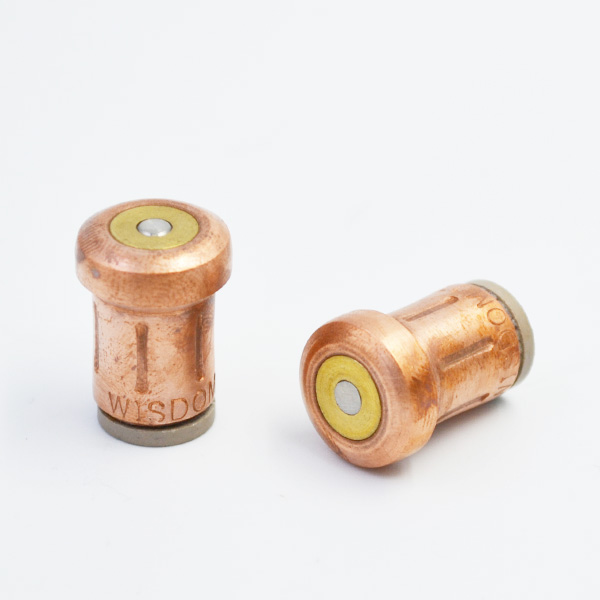
文以阀体和阀体的组件为例,以说明该组件的基本特征和结构。结构提供了小的装配尺寸,多个接触表面,很高的装配精度,易受损坏的零件和外部零件,而这是无法通过外力获得的。单,快捷,方便的组装方法。种结构不仅可以快速,准确地安装零件,而且不会损坏,从而提高了生产效率和企业竞争力。
本文转载自
恒温阀芯 https://www.wisdom-thermostats.com