
本文介绍了直型隔膜阀的密封结构,分析了结构特性以及难于解决的密封问题和在用户现场使用高操作扭矩的原因,并提出了解决方案。据解决方案,膜和阀体的不同,对结构进行修改后,该测试检查了阀的密封性和操作性能,并在以下产品中逐步对其进行了改进。隔膜阀是核电站中常用的隔膜阀之一。
阀采用无电缆密封套的结构,橡胶膜片可以隔离所有驱动组件流道中的腐蚀性介质。体的流道采用直接减径结构。
要满足流量要求,就可以缩短阀门行程,但由于其流道平滑且流阻低,因此可以减少系统损失。文主要分析和解决直流隔膜阀在实际生产和使用中泄漏和高操作扭矩的问题。隔膜阀(图1)属于柔性密封结构,它利用橡胶的变形来获得阀密封。着阀门直径的增加,密封表面会发生泄漏。工程中使用的≥DN50的直通隔膜阀中,关闭扭矩大,单人操作困难,恒温阀芯并且存在泄漏问题。动板的形状主要分为下半球形状的球形圆锥结构和半球的切线圆锥。膜由金属和橡胶阀盘整体模制而成,凹槽是凹进的并且阀盘被粘上胶,以确保防护服牢固且不会导致打开动作失败由于隔膜的球形表面顶部的厚度较大,因此要确保球形,需要在接头处施加更大的变形。
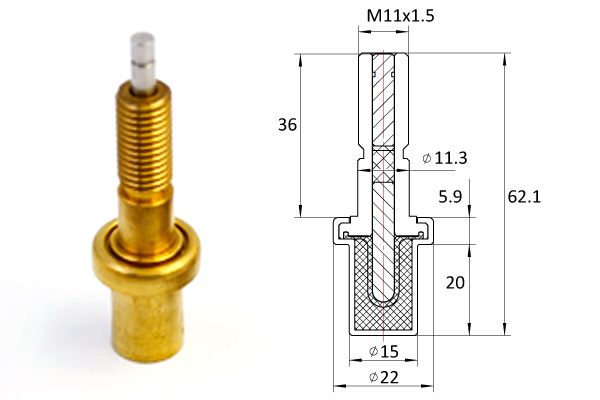
隔膜的结构的角度来看,局部壁的厚度在隔膜的厚度方向上是不均匀的,这主要表现在嵌入在圆盘和隔膜之间的连接凹槽中的结构中(图2)和隔膜的球形表面顶部。缩成型后,膜片冷却时会有一定的收缩:厚度越大,收缩率越大。果,在膜片凹槽插入处可能会出现环形凹陷,并且膜片球形表面的顶部可能会塌陷,从而导致膜片和密封垫的密封面阀体的密封面无法完全适应。了更好地获得密封效果,必须增加隔膜的压缩量,使得真空必须达到特定的密封压力,这将导致阀的操作扭矩增加。了确保阀盘和隔膜牢固地结合在一起,必须保持连接的狭缝结构,以使其不能满足均匀壁厚的要求。了补偿在厚度方向上收缩变大的问题,在模制过程中,应进行切割(图6),反复切割模具并经过几次检查后对样品进行汇总。按照附图切割模具之后,模制产品的密封表面的轮廓接近理想状态。
此,解决了槽嵌件明显收缩的问题。于隔膜的球形表面的顶部,多余的部分将被去除以确保隔膜壁的厚度均匀。进后,整个密封表面轮廓的尺寸接近图纸要求。于上述密封形式采用了类似于堰式隔膜阀的条状密封面分析方法,因此对阀体进行了修复,从而使阀通道和腔体得以修复中心填充(图7),并且与前后密封面一致。割后,膜片和阀体之间的配合为锥锥调节,确保两者的中心。介质的作用下,隔膜可以通过介质的推动而被压向出口端,从而在出口端形成环的形式。理前后的密封面如图7所示。理后,密封面的表面缩小,在高温下阀门具有良好的密封性能。体的作用,从而减少了阀门。作转矩(理论计算结果列于表1);通过分析密封环和隔膜在冷流下的两个部分,修整后,冷流出现在密封环外侧的部分,从而使流动膜冷不影响阀门的密封性能可确保阀门建立良好的密封。据上面的调节图,在对隔膜和阀体进行相应调节之后,对规格为DN80和DN100的阀门进行了理论计算,并进行了密封性测试和关闭扭矩的测量。执行相应的操作。
能分析(表1),修整后,提高了阀门的密封效果,阀门的关闭扭矩大大降低。型隔膜阀阀体的上端面,密封面和中间法兰的螺栓孔必须进行机加工,并且机加工的密封面有沙眼,必须修理,并且在加工表面上防止生锈是相对困难的。锈液的选择不会影响隔膜的使用寿命,这在制造成本方面是相对重要的。
体密封面的形状与密封面的形状完全匹配膜片关闭时,下部球形表面和侧锥表面被隔膜压缩。形量是不规则的。旦到达接头,下部球形隔膜就会出现过压现象,这会影响隔膜的使用寿命并导致较大的扭矩。隔膜阀属于柔性密封结构。密封期间,橡胶可以填充相对粗糙的表面并可以产生密封效果。膜阀阀体和阀盖的模制件由硅铸件制成(图8),铸件等级达到CT6,密封表面的粗糙度为3.2μm,以确保密封性。门。封面和螺栓孔采用直接铸造的方法,不需要整个阀体,降低了处理成本和周期,基本克服了沙眼的问题和机加工后的防锈问题。前的密封面。了更好地获得密封效果,通过模拟阀密封面的压缩,确定阀体的球形半径比球形半径小0.5至1.5mm。保持阀体角度α的同时,使膜片的角度减小。阀门关闭过程中。隔膜与阀体开始接触时,锥面首先接触,并且隔膜的球形表面的顶部与阀的球形表面的底部之间始终存在一定的空间;继续关闭阀门,使隔膜的球形表面的顶部与阀门的球形表面的底部接触,从而使隔膜位于隔膜的锥形表面上,存在一些变形Δ1(图9 );然后继续关闭阀门,使膜片球形表面的顶部被阀体球形表面的底部挤压,从而使膜片具有一定的形变Δ,并达到密封,拧紧后,将增量Δ2添加到原始变形量上;然后将其再次放置在圆锥体表面上。后,Δ=Δ1 Δ2,从而使膜片在整个密封表面上的变形量基本相同,从而解决了封闭过程中锥体表面的变形。题是,其数量远小于隔膜的球形变形,从而保证了隔膜均匀变形,并且接头的比压基本相同,避免了过压现象,保证了持续时间。片寿命,降低阀门关闭扭矩。
于对阀体的不同结构进行了多次密封性测试,因此必须确保在阀通道和密封锥表面相交处的尺寸R。了确保密封表面,有必要避免在铸造过程中增加网或磨网以破坏尺寸。
度L(图10)。闭阀时,由于对锥面上的变形量的调整很小,因此,由于隔膜的变形而导致阀体的密封面上的正压受到限制,并且实际比压压力值相对固定,其值较小。决于所需的特定密封压力计算公式:qMF =,密封表面的宽度与所需的特定密封压力成反比。封表面的宽度越窄,所需的特定密封压力就越高。要求的特定密封压力高于实际的特定密封压力时,阀Ce不被密封。此,仅通过确保密封面的宽度L,就可以将所需的特定的密封压力值保持为较小,并且膜锥面的初始变形可以提供足够的比密封压力,从而可以提高密封性。保阀门的密封效果。据优化计划,在对相应的阀体进行优化之后,对阀DN50进行理论分析和计算,并进行泄漏测试和相应的操作关闭扭矩的测量。据优化的性能(表2),分析优化的阀门。封效果保持良好,关闭阀的操作扭矩降低,制造成本降低。于直线隔膜阀的密封结构的逐步改进,确保了阀的密封效果,并大大降低了阀的关闭扭矩,从而降低了生产成本,为后续处理产品问题积累经验。
本文转载自
恒温阀芯 https://www.wisdom-thermostats.com