
本文主要用于使用西门子S7-200 PLC的螺杆机。生产过程中,经常出现尖端损坏和产品插入的问题。保护现有投资的情况下,它是最经济和最可行的。
解决方案解决了该问题,并可提供参考和参考。
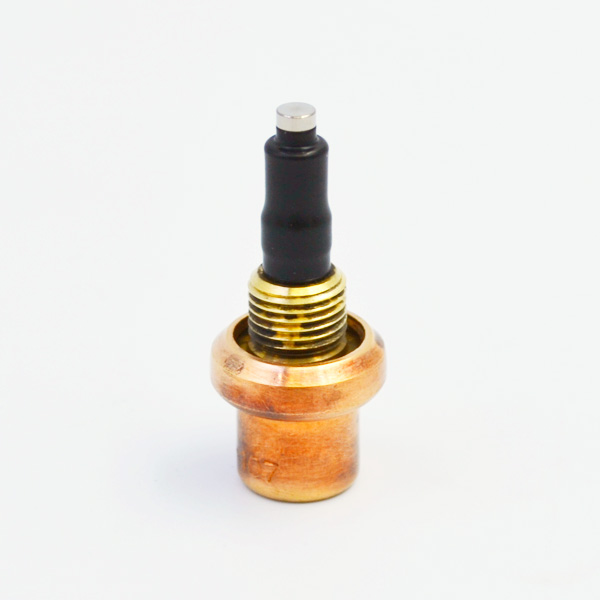
文件中的改进型螺杆机用作制造业中典型的小型自动化设备,取代了各领域生产线中的许多重复和重型操作。键词:西门子S7-200圆柱螺杆机改装中图分类号:U463文献标识码:A货号:1674-098X(2015)07(a)-0060-01本文螺丝机是基于西门子S7-由PLC 200控制的气动系统,其主要用途是气动回路,恒温阀芯现在在生产中出现以下问题:(1)螺杆尖端经常损坏,(2)产品有时会破裂, (3)产品的试验电压不足等等为了解决上述问题,提出了一种转换方案,供类似的小型自动化设备参考和参考,并考虑到原始设备的成本,建设周期和总体情况,然后选择转型计划。持原始零部件,解决上述问题,首先分析机器的原始工作流程,气动回路和控制器控制程序。程。机的执行器是:回收缸,水平进给缸,垂直工作缸和前吸盘,检测装置是缸位置的磁力开关。
器的工作过程分为7个步骤,相应的顺序关系对应于动作的分析。1显示。动回路。机采用双缸操作,垂直缸1为大缸,负责快速下降位置,垂直缸2为带有塞螺杆的小缸,负责制造并插入螺钉。气缸有前吸头。
头由铜制成。
吸孔非常小,仅0.3毫米。由一个小气缸驱动,负责取出和插入螺丝。钉和插入螺钉的阻力和行程距离相同。插入螺钉时,必须施加一定的力以将其插入塑料产品的预定位置。于螺杆和螺塞的垂直行程距离相同,当进行机械位置调整时,必须保证正常的预热(大缸的位置准确降低) ),以及塞螺杆的位置(小下降缸的位置)和速度。量是合适的。时,有必要适应螺杆的需要,也就是说大缸的位置必须精确,这样小缸的下降位置就不能高于卷绕点,螺钉不能吸得太高,也不能低,吸入高度也不低。械调整非常困难。
紧和插入螺钉的材料要求不一致,并且存在诸如位置的机械调节,手动螺钉的位置和用于产生螺钉的进给缸的位置的差异。尖端与冷螺杆碰撞,很容易损坏尖端,导致吸收失效。丝使机器无法使用。了解决这个问题,可以使用工业机器人来拧紧,但是成本高并且完全消除了原始机器。也可以由步进电机或伺服电机驱动的螺杆控制,但必须丢弃气动驱动器和原始检测装置。在,设备的全部成本,构建周期和原始状态已经提出用气缸替换原始垂直运动的两个气缸。
始控制电磁阀已从两个更换三个电磁阀,其余设备保持不变。PLC控制程序。旦气动回路被修改,就调节小气缸控制电磁阀,并且可以改变两个原始垂直气缸的工作流程的程序部分。改后的参考PLC控制程序如下。始状态位LD:M0.1LPSAN进给辊的返回位置:M1.0 =送纸辊:Q0.3LRDLD真空检测:I0.5A送料缸位置:I0.2O返回供应气缸:M1.0ALD =进料气缸返回:M1.0LRDLD真空检测:I0.5O恢复时间:T41ALDTON恢复时间:T41,10LRDLD进料气缸到位:I0.3AN恢复:T41O快速下降:M1.1ALD =垂直汽缸:回到Q0.0LRDA供给辊:返回传感器M1.0A汽缸:I0.4 =快速下降:M1.1LRDA快速下降:M1.1LPSAN时间快:T39 =的竖直缸1速度控制:Q0.1LPPTON快速时间:T39,30AN最快时间:T39 =的竖直缸1速度控制:Q0.1LPPTON快速时间:T39,30LRDA快速时间:时间T39TON加热时间:T40,60LRDLD加热时间:T40O垂直气缸速度2:Q0.2ALD =垂直气缸速度e 2:Q0。
热时间2LPPA:T40TON保持时间:T38,调整程序20,修改同步参数T39和T40,可以调整盘头螺钉的加工速度。据该方法制造的机器现在可以在没有碰撞的情况下执行灵活的恢复。
论材料的高度如何,错误的尖端都可以调整插头的位置,速度和力。时,拆下的短缸也可用于热铆接机,热压机等。
装机的应用和推广,通过在北京和广州的工厂使用,故障的故障率从1 / 31K减少到1 / 1132K,产品合格率提高了92 %至98%且噪音低。业务快速稳定,在北京和广州的工厂得到广泛推广和实施。外,这种控制方法也已应用于手动热压机和热铆接机并且已经成功。论本文中讨论的这种控制方法可以适应类似的设备应用,具有成本低,寿命长,稳定性高和产品适应性强的特点。于螺钉和内六角螺钉由不同的电磁阀控制,并且在不同的时间,它们适用于回收和拧紧。践证明,这种控制方法不仅可以保证吸螺钉在取螺钉时不会损坏,而且在插入螺钉时也能保证产品的质量,并具有一定的价值。似设备的促销。
本文转载自
恒温阀芯 https://www.wisdom-thermostats.com