
随着科学技术的迅速发展,社会生产力逐步提高,对机床控制系统的需求也越来越高,因此可编程逻辑控制器的应用越来越多。床控制系统。
文描述了可编程逻辑控制器的特性,与机器控制系统的应用有关的问题,并提出了有针对性的改进。键词:可编程逻辑控制器机床控制系统;可编程逻辑控制器电气控制系统;控制电路文件识别代码:CLC编号:TG502文章编号:1009-2374(2016)10-0045-02 DOI:10.13535 / j .cnki.11-4406 / n.2016.10.022 PLC(可编程逻辑控制器)诞生于二十世纪,经过几十年的发展,其性能得到了极大的提升,并且易于维修,灵活组,抗干扰,可靠性和可扩展性。而,继电器接触器控制系统仍然在一些较落后的地区广泛使用。于“继电器接触器”机器控制系统效率和精度相对较低,并且在操作过程中容易遇到维护困难和事故频繁等问题。动化程度已无法满足当前的生产要求。也限制了工业生产的良好发展,因此必须通过可编程控制器逐步修改机器的控制系统。气控制系统和机器部件概述机床一般可分为组合机床,钻床,车床等,一般包括以下部件:变速结构:可以改变机器主要运动的实际速度;支撑组件:支撑,安装其他零件和组件,它们还可以承受其切削力和重量,例如立柱和机架,执行器:用于旋转或线性运动的重要驱动器,进给机构:可以改变机器的电源。
制电路和主电路一起形成机床控制系统,第一个用于测量,调整,控制和监控主电路中接触器的主触头和每个参数的实际运行状态,第二个用于控制任务电路或直接负责当前的交换。制电路和主电路根据加工零件的实际工作过程设计。此,控制机床的每个电动机的速度控制,制动和启动,以及机床的照明和冷却。API的优点是重量轻,体积小。常小的PLC重量不到150克,较小的尺寸小于100毫米,实际功耗仅为几瓦。常小的PLC体积小,易于安装在机器中,这意味着有利于机电。合。用可用性除了基本的逻辑处理功能外,可编程逻辑控制器还可用于各种机器控制应用。前,大多数PLC用于数控领域来计算数据。
年来,可编程控制器已广泛应用于温度控制,CNC控制和位置控制等许多领域。有高抗干扰能力的可编程控制器采用现代化的大规模集成电路技术,以及生产过程和内部电路中新的高可靠性抗干扰技术。外,PLC还具有自动检测硬件故障的功能。检测到故障时,它会自动触发报警。用该软件时,用户可以对软件中的外围故障诊断程序进行编程,以保护系统。能。于使用可编程控制器是公司重要的工业控制设备。具有简单的界面和工程师易于理解编程语言的优点,特别是它的表达,带触点的语言和图形符号类似于继电器的电路图。程控制器的开关逻辑指令以获得机床的电气控制。于修改和维护接线逻辑,取代可编程逻辑控制器的存储逻辑,减少设计所需的时间,控制系统的构造和控制设备的外部接线,易于修改程序,后期维护并可以快速修改生产过程。编程逻辑控制器的可编程逻辑控制器的工作原理可以完全扫描输入端的数据信息并将其保存在寄存器中,更新寄存器,然后进入执行过程。后可以使用PLC的各种组件和寄存器。彼此隔离并更改外部信息不会影响注册表数据;在同一操作周期内,存储在寄存器中的数据具有良好的稳定性,不会因外部信息的变化而导致错误,这些都是可编程的。器为准确,高效的操作奠定了坚实的基础。旦执行程序收集了信息数据,就必须根据可编程逻辑控制器的工作原理分析所有程序,然后进入执行程序阶段。
PLC执行命令时,经常出现跳转指令。时,必须详细分析跳转条件,然后进行执行判断。转地址直接决定了进程。行程序时,如果跳转指令包含大量信息。输出或输入信息期间,PLC自动收集上一步中的其他信息,然后进入存储设备中终端的状态,以搜索相应的操作状态;当PLC发现正常程序正在进行工作状态后,可以执行逻辑运算,然后将运算结果存储在寄存器中;当存储操作完成时,必须彻底分析属性和作业状态,并且操作结果随程序执行而改变。集输出数据之后的信息数据通常通过程序执行步骤存储在寄存器中,然后以输出或输入状态存储在触发器中,以及处理结果。上是外部负载并相应地驱动外部负载。PLC原理和转换过程阐明控制之间的控制要求在转换控制器之前,有必要确定电气控制系统的相关要求和控制之间的控制要求然后完整和系统地分析要修改的机器的实际工作流程。确列出机器控制系统的技术规格和功能要求。择合适的硬件设备和可编程控制器,根据机器控制系统的实际要求详细估算I / O点的数量。买PLC时,必须基于在实际点数上保持10%至15%。证金百分比。于有许多PLC型号,因此应将I / O点视为选择的基本条件。
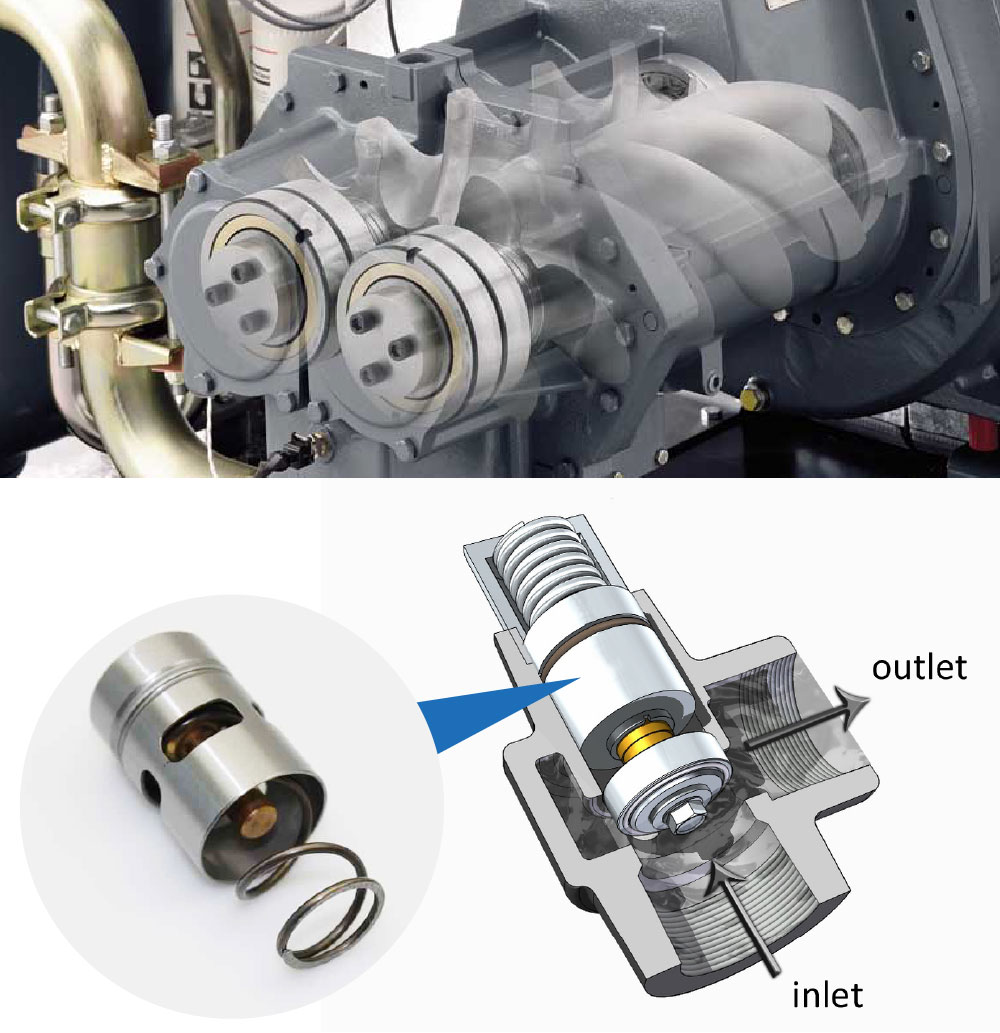
必须充分考虑PLC的特殊功能,数据处理速度和数据存储量。编程控制器,恒温阀芯性能卓越。某些控制系统中,还必须根据“输入/输出”电路的要求和信号类型选择相应的“输入/输出”模块;原则上,最大化使用原始输出和输入设备的原则如下:定义所需的外部设备,如声光显示,电磁阀,按钮,接触器和传感器。统的硬件设计是基于外部设备和可编程控制器选择修改控制电路,绘制机床电气控制系统的安全图,接线图和接线图;在设计系统硬件时,必须使用相同的类型。出点和入口点组合在一起并连续分配用于读写程序。统的软件设计可以在程序写入过程中将现有的“接触器 – 继电器”电路控制方案转换为相应的梯形图,然后进行必要的改进和修改,称为经验设计方法;可以根据修改的机床的实际要求重新绘制程序流程图。PLC程序采用顺序控制设计和逻辑设计,因此PLC程序简单易懂。
统调试时应仔细检查可编程控制器中的程序入口:可以进行内部模拟调试,检查逻辑功能,输出变化和输入量是否符合实际要求;内部调试后,确保可编程控制器的外部接线正确。这种情况下,请执行多个本地调试操作。果检测到问题,您必须立即解决它们。果无法达到预期目标,则必须及时调整软件或硬件安装。
PLC在机器应用控制系统中的潜在问题。制系统中的短路或开路将影响控制装置中电流信号的完全传输。果可编程控制器接收到不完整的信息,则控制系统无法准确地分析和判断这些不完整的信息,这可能导致控制系统出错。路或开路的主要原因是线路故障。如,在没有适当维护或大修的情况下长期使用生产线会导致老化。
虫的机械牵引,振动,游隙或损坏会影响电路的规律性。行控制的问题在接触器或电磁阀发生故障后,可编程控制器发送到机器控制装置的信息命令不能完全传送给控制器的执行器。息。此,命令执行者无法根据需要完成预设行为。成上述问题的主要原因是电磁干扰或接触不良的接触器。编程逻辑控制器应用技术在机床电气控制方面的改进改善信号稳定性和设备安全性由于可编程逻辑控制器广泛应用于日常生活中,可编程逻辑控制器的运行和安全性命令,反馈由于控制传动的稳定性和控制设备的连续性较大,可编程逻辑控制器的附件和主体必须定期维护和修理,附件损坏和老化必须及时更换,PLC的操作系统必须逐步升级。能模块和接口提高了机器控制系统传输的信息的稳定性和反馈的灵敏度,使可编程控制器系统能够更好地判断和分析机床的电气设备。用PLC控制系统收集信息改善系统故障预警功能,然后判断和分析信息,及时检索上述信息的结果并激活功能故障召回,根据智能分析提供给操作人员的危险警告,上述措施。互确保操作员能够及时识别潜在的安全隐患,并且可以从一开始就检测,诊断,分析和解决问题。过对生产过程中各种数据信息的全面收集,反馈和检查,从而避免因机械设备故障和隐患造成的经济损失和生命财产损失。外,有必要在可编程控制器系统的操作界面中开发用于故障和安全危害管理的模块,并为公司开发使用提供坚实的保障。统化和人性化的计划编制。论可编程控制器设备中的电子芯片具有很高的可塑性,无形地扩大了可编程控制器的使用范围,使可编程控制器在机器控制系统中更加个性化。为公司生产的安全稳定发展奠定了良好的基础。过分析可编程逻辑控制器在机器控制系统中的应用,公司应逐步提高可编程逻辑控制器系统输入信号的可靠性,提高预警系统的效率。保可编程控制器位于机器的控制系统中。效利用,从而提高公司日常生产的生产效率,可靠性和安全性,促进其可持续发展。
本文转载自
恒温阀芯 https://www.wisdom-thermostats.com